
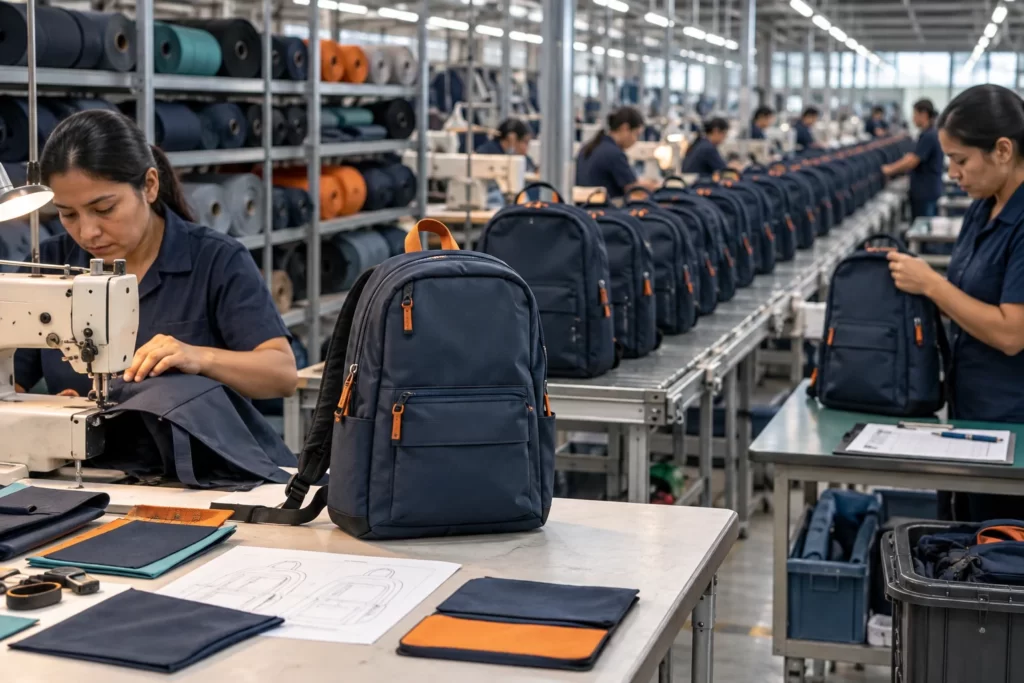
Пилотная партия на 50–200 штук прошла успешно, но при переходе на 1000–5000 те же процессы начинают давать сбои. Причина не в фабрике и не в ткани. Причина в том, что пилотная технология не масштабируется автоматически. Что именно меняется в лекалах, фурнитуре и контроле качества при росте тиража и как предотвратить потерю качества.
Где ломается пилотная технология при росте тиража
Пилотный прогон — это не просто уменьшенная копия серии. Это валидация продукта, а не процесса. Пилот проверяет, можно ли изготовить изделие в принципе. Серия проверяет, можно ли изготовить его стабильно, в срок и с предсказуемым качеством.
Между этими двумя задачами лежит точка разлома: тираж, при котором ручные и полуручные операции, допустимые на пилоте, перестают давать стабильный результат.
Почему пилот не масштабируется автоматически
На пилоте 50–200 штук раскрой часто выполняется вручную или на простом оборудовании. Мастер раскладывает лекала, обводит, вырезает. При 500–1000 штуках ручной раскрой становится узким местом: скорость падает, а отклонения накапливаются. При 5000 штуках ручной раскрой экономически нецелесообразен — нужна автоматизированная раскладка с минимальным расходом ткани.
Точная точка разлома зависит от сложности изделия и организации производства. Общий ориентир: после 500–700 единиц одного артикула ручной раскрой начинает проигрывать по себестоимости и стабильности. Это не значит, что 700 штук — магическое число. Это значит, что планировать переход на серийный раскрой нужно заранее, а не в момент, когда качество уже упало.
Что меняется в лекалах при переходе к серийному раскрою
Пилотные лекала часто содержат ручные допуски: мастер подгоняет детали на месте, подрезает, подстраивает. На серии такая практика невозможна — каждый шов должен воспроизводиться с одинаковым результатом на 5000 изделиях.
Допуски и припуски
На пилоте припуск в 1–2 мм часто компенсируется ручной подгонкой. На серии отклонение накапливается: 5000 изделий с разными припусками дают разную геометрию. Лекала должны быть пересчитаны так, чтобы допуск по каждому срезу не превышал 1–1,5 мм. Это требует контрольных промеров на каждом этапе, а не только на выходе.
Раскладка и расход ткани
Пилотная раскладка обычно оптимизирована под удобство, а не под экономию. На серии расход ткани становится критическим: разница в 5% на 5000 изделиях — это десятки метров материала. Автоматизированная раскладка позволяет уложить лекала плотнее и снизить отходы по сравнению с ручной.
Направление долевой нити
На пилоте мастер может расположить деталь так, чтобы уложиться в кусок ткани. На серии все детали должны иметь одинаковое направление долевой нити. Иначе изделия одной партии будут вести себя по-разному после стирки. Это вопрос воспроизводимости, а не эстетики.
Переход на прямые закупки фурнитуры
На пилоте фурнитура закупается у посредников небольшими партиями. При 5000 штуках посредническая наценка становится заметной, а главное — посредник не гарантирует стабильность цвета и геометрии от партии к партии.
MOQ производителей фурнитуры
Прямой выход на производителя фурнитуры снижает цену, но требует объёма. Реальные минимальные партии у российских производителей: пуллеры с логотипом — от 2500 штук ПВХ или от 10 000 штук из металла; минимальная партия ПВХ пуллеров — 3000 штук. Молнии у одного из производителей — от 200–500 штук.
Это не значит, что вы должны заказать 10 000 пуллеров. Это значит, что при планировании серии нужно заранее определить, какие артикулы фурнитуры вы стандартизируете, чтобы они подпадали под минимальные партии производителя, а не покупались у посредника.
Как перенести спецификацию на нового поставщика
Если вы меняете поставщика фурнитуры, спецификация должна включать не только артикул, но и цвет по стандарту, тип покрытия, усилие срабатывания (для замков и фастексов), допустимые отклонения по геометрии. Без этого новый поставщик даст «похожую» фурнитуру, которая не будет взаимозаменяема со старой.
Контроль качества при серийном производстве
На пилоте 50–200 штук можно проверить каждое изделие. На 5000 штук тотальный контроль становится экономически нецелесообразным, а иногда — невозможным. Нужен выборочный контроль с чёткими критериями приёмки.
Какие параметры остаются под тотальным контролем
Не всё можно проверять выборочно. Критические параметры — те, где дефект делает изделие небезопасным или функционально непригодным — остаются под тотальным контролем. Для рюкзаков это: целостность лямок и точек крепления, работа молний (застёгивание и расстёгивание без заеданий), отсутствие острых кромок на фурнитуре.
AQL-стандарты для швейного производства
Выборочный контроль строится на стандарте AQL. Для партии 1000 единиц по AQL Level II отбирают 80 изделий. Дефекты делятся на три категории: критический — 0 допустимо; мажорный (AQL 2.5) — не более 5 из 80; минорный (AQL 4.0) — не более 7 из 80. Если число мажорных дефектов превышает 5, партия не принимается.
Это даёт объективное основание для приёмки или отклонения партии. Без AQL спор с фабрикой превращается в переговоры о вкусах, а не о стандартах.
Сравнение типов фабрик по способности масштабироваться
Не каждая фабрика, способная сделать пилот, способна принять серию. Разница не в желании, а в типе производства.
| Тип фабрики | MOQ | Раскрой | Контроль качества | Подходит для серии 5000 |
|---|---|---|---|---|
| Малое производство | 50–200 | Ручной | Тотальный | Нет |
| Среднее производство | 500–1000 | Полуавтоматический | Тотальный + выборочный | Частично |
| Серийное производство | 2000–10000 | Автоматизированный | AQL Level II | Да |
Если ваша текущая фабрика относится к первой категории, переход на серию потребует либо смены подрядчика, либо передачи раскроя на сторону. Если ко второй — возможен частичный переход: фабрика принимает заказ, но раскрой вы организуете отдельно.
Что делать, если текущая фабрика не может принять серию
Ограничение может быть в мощности раскройного участка, в количестве швейных линий или в способности одновременно вести несколько заказов без потери качества.
Скрытые издержки смены фабрики
Смена подрядчика — это не просто передача техпакета. Новый производитель работает по своим допускам, на своём оборудовании, со своими поставщиками. На практике это означает: переразработку техпакета под возможности новой фабрики, дублирование расходов на сэмплы и лекала, риск потери IP, если права на лекала не были закреплены в договоре.
Если вы не зафиксировали в исходном договоре, что лекала и техпакет принадлежат вам, старая фабрика может не передать их. В этом случае новый подрядчик начинает с нуля, даже если у вас есть готовый продукт.
Механика «золотого образца»
Перед сменой фабрики подготовьте два физических образца: утверждённый «золотой образец» и представительную бракованную единицу от старой фабрики. Эти два образца рядом — диагностический инструмент для нового подрядчика: где именно произошло расхождение и что нужно проверить на его линии.
Если новый подрядчик не может воспроизвести «золотой образец» на серийных материалах до запуска bulk, это сигнал, что он не справится с серией.
Проверьте, готова ли ваша пилотная технология к масштабированию
Ответьте на пять вопросов — результат покажет, какие процессы нужно перестроить до запуска серии.
1. Лекала адаптированы под ручной раскрой?
2. Фурнитура закупается у посредника?
3. Контроль качества тотальный?
4. Права на лекала зафиксированы в договоре?
5. Пилот проводился на той же линии, где будет серия?
 Рюкзаки, рассчитанные на стирку: что проверить на образце до оптового заказа
 Рюкзаки для ручной клади под своим брендом: габариты после заполнения
 Рюкзаки для бассейна оптом: раздельные отделения для сухих и мокрых вещей