
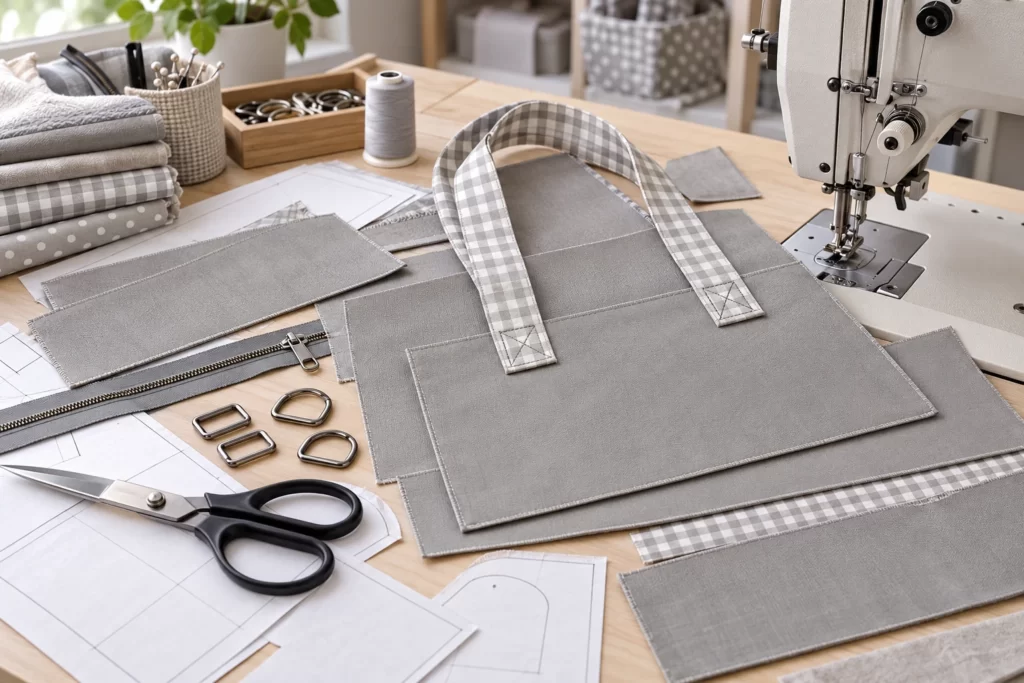
Производство текстильной сумки состоит из последовательных операций, каждая из которых влияет на поведение изделия при носке. От направления долевой нити при раскрое до способа установки люверса — отклонение на любом этапе проявляется либо сразу при контроле образца, либо через несколько недель использования. Ниже — технологическая карта процесса с указанием инструментов, вариантов и типичных ошибок.
Для выставок, корпоративных подарков и фирменного мерча можно заказать пошив шопперов с логотипом: сравнить формы сумки, выбрать материал и подготовить запрос на расчёт партии.
Технология пошива сумок объединяет раскрой с припусками, обработку срезов, усиление нагруженных участков, соединение деталей, формирование дна, сборку подкладки и установку фурнитуры. Для каждой операции задают способ обработки и порядок контроля, чтобы результат можно было повторить в следующем изделии.
Подготовка конструкции и варианты пошива сумок
До раскроя определяют назначение сумки, размеры полезного внутреннего пространства, способ закрывания, расположение ручек, карманов и подкладки. Эти параметры, материалы и согласованные допуски включают в техническое задание на пошив. Лекало каждой детали содержит линию шва, припуски, направление основы и контрольные метки для совмещения.
Варианты пошива отличаются конструкцией: сумка без подкладки требует самостоятельной обработки внутренних срезов, модель с подкладкой — отдельной сборки внутреннего корпуса, а сумка с жёстким или съёмным дном — подготовки места для вкладыша. Для мягкого корпуса, ручек и подкладки материал выбирают по назначению изделия, условиям эксплуатации и способу обработки.
При подготовке ткани проверяют ширину полотна, дефекты, оттенок и состояние покрытия. Молнии, стропы, нитки и детали застёжек сопоставляют со спецификацией; входной контроль тканей и фурнитуры выполняют до передачи комплектов в раскрой и пошив.
Особенности пошива разных тканей
Одна и та же операция выполняется по-разному для хлопка, джинсы и плащёвки. Различия касаются припусков, выбора шва и необходимости дублирования.
| Ткань | Сыпучесть | Рекомендуемый шов | Особенности |
|---|---|---|---|
| Хлопок, бязь | Средняя | Двойной, стачной с обмёткой | Требует дублирования для формоустойчивости |
| Джинса | Низкая | Двойной, настрочной | Толстые участки требуют иглы № 100–110 |
| Плащёвка | Высокая | Стачной с окантовкой | Скользит, нужна лапка для скользких тканей |
| Лён | Высокая | Двойной с увеличенным припуском | Даёт усадку — декатировать до раскроя |
Раскрой: от лекала до настила
Раскрой определяет геометрию будущего изделия и то, как ткань будет вести себя при нагрузке. Ошибка на этом этапе не исправляется на этапе пошива.
Припуски на соединение и подгибку
Припуски входят в лекала каждой детали. В простой конструкции для боковых и нижних срезов используют припуск 1 см, а для верхнего среза с подгибкой — 2–3 см. Для сыпучей ткани припуск может быть увеличен до 1,5 см, чтобы после обработки среза сохранить достаточную ширину соединения. Конкретные размеры припусков согласуют с выбранным швом и отмечают на лекале.
Комплектование деталей
По лекалам выкраивают основной корпус, дно, карманы, клапаны, подкладку и усиления. На детали переносят надсечки и метки крепления. Парные детали проверяют на симметрию, комплекты разделяют по модели, размеру и партии ткани. Пробную строчку выполняют на таком же сочетании слоёв, которое будет в изделии, включая стропу и усилитель.
Направление долевой нити
Долевая нить — нить основы, идущая вдоль кромки ткани. При раскладке лекал направление долевой на детали должно совпадать с направлением нити основы. В изделии долевые нити располагаются сверху вниз. Если деталь выкроена с отклонением от долевой, она будет растягиваться при носке, пузыриться и деформировать форму сумки. Для деталей, которые должны держать форму (дно, борта), отклонение от долевой недопустимо. Для декоративных элементов допустим крой по косой — под углом 45 градусов к долевой, когда требуется эластичность.
Настил и промышленный раскрой
В промышленном производстве ткань раскраивается не по одному полотну, а в настиле — несколько слоёв, уложенных друг на друга. Настил может включать 50–60 слоёв в зависимости от толщины ткани. Рассекание настила выполняется механическим способом в два этапа: сначала настил разрезается на крупные части по контуру, затем вырезаются отдельные детали. Автоматизированные раскройные комплексы обеспечивают точную геометрию деталей и снижают количество отходов по сравнению с ручным раскроем. При единичном производстве раскрой ведётся по одному полотну, что увеличивает трудозатраты, но позволяет контролировать каждую деталь индивидуально.
Усиления: где и как создаётся прочность
Усиление — это не «дополнительная строчка для надёжности», а система передачи нагрузки с узкого элемента (ручки) на широкую площадь корпуса. Без усиления нагрузка концентрируется в точках крепления, и ткань разрывается вокруг стежков.
Усиление дна
Дно сумки испытывает нагрузку на разрыв и истирание. Для усиления дна применяется дублирование — прокладка из плотного нетканого материала или дополнительный слой ткани, соединённый с основной деталью по контуру. Дублирование распределяет вес содержимого по всей площади дна, а не по линии шва. Если сумка имеет объёмное дно (с углами), усиление обязательно захватывает зону углов — там нагрузка максимальна.
Формирование объёмного дна
Дно сумки можно сформировать двумя способами. Первый — застрачивание углов: нижние углы сложенной сумки складываются перпендикулярно боковым швам и прострачиваются. Второй — втачивание отдельной детали дна (прямоугольника или овала) в нижний срез корпуса.
| Способ | Плюсы | Минусы |
|---|---|---|
| Застрачивание углов | Простота, не требует отдельной детали | Ограниченная форма дна, риск перекоса |
| Втачивание детали | Чёткая форма, возможность усиления | Сложнее в раскрое и сборке |
Усиление ручек Box-X и bar-tack
Ручка передаёт вес с ремешка на корпус. Существует два основных способа усиления точки крепления.
1 Box-X
Прямоугольный контур с диагоналями, пересекающими центр. Распределяет нагрузку по широкой площади, выдерживает переменные направления тяги. Подходит для широкой тканой ленты, складных ручек, холста. При тонкой ткани или ламинированном материале увеличенный Box-X может перфорировать деталь — игла действует как перфорационное лезвие, ткань разрывается вокруг нити.
2 Bar-tack
Плотная группа стежков в одной точке. Концентрирует прочность на малой площади. Применяется для точечного усиления концов строчки, крепления карабинов, шлёвок. Не подходит как единственный способ крепления ручки: нагрузка концентрируется в одной зоне и ткань быстрее разрушается вокруг закрепки.
На практике Box-X и bar-tack часто комбинируются: Box-X распределяет нагрузку по площади, а bar-tack фиксирует концы строчки от распускания. Для сумок с ручками из сложенной ткани Box-X обычно безопаснее, чем bar-tack, при условии, что ткань выдерживает плотность стежков.
Усиление бортов
Верхний край сумки испытывает нагрузку на растяжение при заполнении. Если борт не усилен, край растягивается, и сумка теряет форму. Усиление борта выполняется дублирующей прокладкой по всей длине верхнего среза или окантовкой бейкой. Окантовка одновременно закрывает срез и создаёт жёсткую линию, которая не даёт краю растягиваться.
Швы: виды и применение по узлам
Выбор шва определяется узлом, тканью и нагрузкой. Один и тот же шов на разных узлах даёт разный результат.
| Узел | Рекомендуемый шов | Обоснование |
|---|---|---|
| Боковые срезы | Стачной вразутюжку или взаутюжку | Соединяет две детали, припуск разутюживается или заутюживается. Ширина шва 0,7–1,5 см |
| Дно | Двойной или запошивочный | Двойной шов даёт две строчки, что повышает прочность на разрыв. Ширина первого шва 0,2–0,5 см, второй — 0,5–0,7 см |
| Крепление ручек | Box-X с bar-tack | Box-X распределяет нагрузку, bar-tack фиксирует концы строчки |
| Обработка верхнего среза | Настрочной с закрытым срезом | Закрывает срез и создаёт жёсткий борт |
| Обработка срезов подкладки | Оверлочный | Предотвращает осыпание, не добавляет объёма |
Стачной шов применяется для соединения двух деталей по срезам. В зависимости от ткани и последующей обработки припуск разутюживается (вразутюжку) или заутюживается на одну сторону (взаутюжку). Для плотных тканей, которые плохо поддаются влажно-тепловой обработке, применяется стачной шов на ребро — припуски остаются на ребре, не разутюживаясь. Настрочной шов отличается от стачного тем, что после соединения деталей припуск закрепляется отделочной строчкой с лицевой стороны. Это даёт дополнительную прочность и фиксирует припуск, не требуя утюжки. Двойной шов выполняется двумя строчками: первая соединяет детали, вторая закрывает срез. Применяется там, где важна прочность и аккуратный вид с изнанки.
Параметры швов и обработка срезов
Ширину припуска, положение соединительной и отделочной строчек фиксируют в технологической карте. Для простой текстильной конструкции используют следующие варианты обработки.
| Шов | Ширина шва | Применение |
|---|---|---|
| Стачной взаутюжку | 1 см | Соединение деталей подкладки, несыпучие ткани |
| Двойной | 0,5 + 0,7–1 см | Боковые и нижние срезы корпуса |
| Настрочной с закрытым срезом | 1,5–2 см | Ручки, клапаны, декоративные детали |
| Шов вподгибку с закрытым срезом | 2 см | Верхний срез сумки |
Способ обработки среза зависит от того, будет ли он виден в готовом изделии и насколько ткань склонна к осыпанию. Закрытые срезы обрабатываются обмёткой (оверлок или зигзаг). Открытые срезы, которые видны, обрабатываются швом вподгибку с закрытым срезом — ширина шва в готовом виде обычно 2 см. Для декоративных краёв применяется окантовка косой бейкой.
Установка фурнитуры и типичные ошибки
Фурнитура — это не «пришил и забыл». Люверс, кнопка или карабин требуют подготовки отверстия, армирования зоны установки и контроля силы обжима.
Молния и обработка входа
Перед втачиванием проверяют длину молнии, совместимость бегунка и звеньев, направление открывания и положение ограничителей. Тесьму примётывают или фиксируют на подготовленных деталях, затем прокладывают строчки без растяжения тесьмы и ткани. При наличии подкладки её соединяют с узлом молнии так, чтобы край не попадал под бегунок. После втачивания проверяют полное открывание и закрывание, симметрию входа и отсутствие волн.
Люверсы
Люверс состоит из двух частей: борт (ножка) проходит через материал, шайба прижимает материал с обратной стороны, фиксируя борт. Диаметр отверстия должен быть меньше диаметра ножки люверса — это обеспечивает плотную посадку. Отверстие пробивается пробойником или вращающимся дыроколом строго по центру будущего люверса. Борт вставляется с лицевой стороны, шайба надевается на ножку с изнаночной. Обжим выполняется прессом с матрицей и пуансоном: под давлением ножка расплющивается и обжимает шайбу. Сила давления должна быть точной: недостаток даёт люфт и выпадение люверса, избыток — деформацию материала или самого люверса. Контроль качества проверяет отсутствие люфта, равномерность расклепки по периметру и целостность материала по краям отверстия.
Кнопки
Кнопка устанавливается аналогично люверсу, но с дополнительным требованием: между слоями ткани в зоне установки добавляется армирующая прокладка — флизелин, дублерин или кожа. Без прокладки ткань вокруг кнопки быстро разволокняется, и кнопка вырывается. Прокладка создаёт «фундамент», который распределяет нагрузку от застёгивания и расстёгивания.
Карабины и полукольца
Карабины и полукольца крепятся через шлёвку — полосу ткани, сложенную в несколько слоёв и прошитую. Шлёвка должна быть выкроена по долевой, чтобы не растягиваться под нагрузкой. Точка крепления шлёвки к корпусу усиливается bar-tack или Box-X в зависимости от ширины шлёвки и материала. Если шлёвка крепится на тонкой ткани без усиления, при нагрузке она отрывается вместе с фрагментом корпуса.
Подготовка клапана
Клапан состоит из нескольких слоёв: основная ткань, прокладка (для формоустойчивости), подкладка. Традиционная сборка включает разметку траектории строчки и выполнение сложных швов. В промышленности используется предварительное склеивание слоёв и автоматизированное позиционирование. В домашних условиях достаточно продублировать клапан плотным флизелином и точно совместить слои перед стачиванием.
Врезной карман
Технология прорезного кармана в рамку: вход в карман дублируется, намечается тремя линиями (линия разреза и две перпендикулярные, ограничивающие вход), заготавливаются две обтачки шириной 3 см, которые настрачиваются по намеченным линиям. Затем вход разрезается, обтачки выворачиваются, пришивается мешковина, и углы закрепляются машинной строчкой. Ключевой параметр — ширина обтачек и точность разметки: отклонение даже на 1–2 мм делает карман перекошенным.
Контроль образца: чек-лист
Образец — это первая физическая версия изделия, которую можно измерить, нагрузить и сравнить со спецификацией. Цифровой макет не показывает жёсткость ткани, ход молнии, вес фурнитуры и реальные пропорции.
Промежуточный контроль операций
- После раскроя. Проверяют направление долевой по лекалам, ширину припусков и зеркальность парных деталей. Ворс и направленный рисунок ориентируют одинаково.
- После стачивания. Проверяют равномерность ширины шва, отсутствие пропусков и стягивания ткани. В двойном шве срезы должны быть полностью закрыты.
- Перед окончательной отделкой. Проверяют расположение ручек, плавность хода молнии и отсутствие перекоса подкладки. Недоступные после сборки узлы осматривают до их закрытия.
Размеры и посадка
Проверяются все габаритные размеры: ширина, высота, глубина дна, длина ручек. Толеранс по размерам согласовывается до производства и фиксируется в спецификации. Отклонение за пределы толеранса — основание для корректировки лекал.
Швы и усиления
Проверяется равномерность строчки, отсутствие пропусков, целостность закрепок. Все точки крепления ручек должны иметь усиление, соответствующее спецификации. Если на образце Box-X выполнен с длиной стежка, которая перфорирует ткань, это выявится при нагрузке: ткань начнёт разрываться вокруг стежков, а не по шву.
Фурнитура
Проверяется ход молнии, фиксация кнопок, отсутствие люфта люверсов. Кнопка должна застёгиваться и расстёгиваться без чрезмерного усилия, но и без самопроизвольного расстёгивания. Люверс не должен проворачиваться в отверстии.
Цвет и фактура
Цвет проверяется по всему изделию: основная ткань, подкладка, тесьма, молния, нитки, фурнитура. Если есть эталонный образец цвета (Pantone, утверждённый выкрас), сравнение ведётся с ним, а не с экраном монитора.
Фиксация результата контроля
Проверку проводят на пустой сумке и с согласованным содержимым. Для проверки креплений задают нагрузку, длительность и способ приложения усилия в спецификации: единое значение для всех конструкций не используют. После испытания осматривают швы, усиления и участки ткани возле ручек, проверяют молнию и повторно измеряют корпус. В протоколе отмечают фактические размеры, выявленные дефекты и необходимые изменения лекал или операций.
Утверждённый образец и его спецификация служат эталоном для партии. При визуальном осмотре сопоставляют признаки качества текстильной сумки: состояние ткани, непрерывность швов, обработку срезов, усиления креплений и работу фурнитуры.
Образец и серия
Образец изготавливается в sample-room, где оператор контролирует каждую операцию. В серийном производстве ткань режется в настиле, строчка выполняется на потоке, а допуски по размерам шире. Расхождение между образцом и серией может проявиться в плотности набивки, точности совмещения рисунка, цвете ткани из разных партий. Для минимизации расхождений спецификация должна фиксировать не только внешний вид, но и параметры: плотность стежка, тип ниток, размер иглы, площадь усиления.
Чек-лист контроля образца
Влияние порядка операций на качество
Последовательность сборки корпуса
На плоских деталях обрабатывают карманы, закрепляют усиления и ручки, подготавливают узел застёжки. Затем соединяют стенки и дно, совмещая контрольные метки. Подкладку собирают отдельно, соединяют с внешним корпусом и закрывают технологическое отверстие, если оно предусмотрено способом выворачивания. После сборки обрабатывают доступные припуски, выполняют отделочные строчки и устанавливают съёмные элементы.
Последовательность операций влияет на точность совмещения и качество сборки. Если печать наносится на ткань до раскроя, рисунок совмещается с контуром детали с точностью до миллиметра. Если печать выполняется после раскроя, деталь может сместиться при наложении, и логотип окажется не по центру. Аналогично, установка фурнитуры до сборки изделия даёт доступ к изнаночной стороне для обжима, а установка после сборки требует специальных насадок для пресса.
Общее правило: операции, требующие точного совмещения (печать, вышивка, установка фурнитуры по разметке), выполняются на плоских деталях до сборки. Операции, требующие доступа к готовой форме (установка кнопки на клапан, люверса на собранный борт), выполняются после сборки с использованием инструмента, который не деформирует изделие.
Единичный и серийный пошив
| Операция | Единичный пошив | Серийный пошив |
|---|---|---|
| Оборудование | Универсальная машина и доступные приспособления | Специализированные машины и полуавтоматы для отдельных узлов |
| Позиционирование деталей | Разметка и совмещение вручную | Шаблоны и кассеты для повторения положения деталей |
| Дублирование | Локальные прокладки и ручная подготовка | Прокладочные материалы и режим соединения по технологической карте |
| Контроль | Осмотр каждого узла при сборке изделия | Проверка операций и готовых изделий по спецификации утверждённого образца |
Частые технологические ошибки
- Раскрой без учёта направления долевой. Деталь растягивается при носке, боковые швы перекашиваются, дно провисает. Исправление возможно только перекроем.
- Усиление ручек bar-tack без Box-X. Нагрузка концентрируется в одной точке, ткань вокруг закрепки разрывается. Bar-tack фиксирует концы строчки, но не распределяет нагрузку.
- Установка люверса без армирующей прокладки. Ткань продавливается под шайбой, отверстие расширяется, люверс выпадает.
- Использование Box-X на тонкой ткани с коротким стежком. Игла перфорирует материал, ткань разрывается вокруг нити. Признак — отверстия от иглы видны как перфорация.
- Контроль образца без нагрузки. Пустая сумка выглядит правильно, но при загрузке меняется форма, дно провисает, молния заедает.
Ошибки планирования и комплектования
| Ошибка | Причина | Последствие | Как избежать |
|---|---|---|---|
| Забыли пришить ручкодержатели до сборки корпуса | Непродуманная последовательность | Невозможно установить без переделки | Составить технологическую карту до начала пошива |
| Неправильно рассчитали длину ручек | Отсутствие расчёта | Сумка неудобна, перекашивается | Рассчитывать длину с учётом толщины одежды и способа носки |
| Не уплотнили места крепления ручек | Экономия на дублерине | Ткань прорывается под нагрузкой | Дублировать зоны крепления ручек и дна |
| Не учли толщину ткани при конструировании | Раскрой без учёта объёма | Детали не сходятся по ширине | Делать макет из спанбонда |
| Забыли надеть бегунок на молнию | Невнимательность при сборке | Молния не функционирует | Проверять комплектность фурнитуры до втачивания |
 Таффета и Oxford: что выбрать для лёгкой сумки или чехла
 Таффета: состав, маркировка 190T/210T и применение
 Как фурнитура влияет на цену, износ и возвраты рюкзаков